
Applicazioni
-

Tensione del filo in filatura: il controllo che tiene insieme la qualità
Il tiro del filo come parametro di processo in filatura e roccatura: perché la dispersione fra fusi e la deriva fra rocche contano più del valore medio, dove collocare i punti di rilievo lungo il percorso del filo, con quale frequenza campionare e come documentare le decisioni verso il cliente.
-

Manutenzione programmata delle flotte: quali controlli strumentali servono
La manutenzione di flotte aeree e rotabili si organizza su cicli, non sul guasto. Dai livelli di intervento alle grandezze ricorrenti — spessori residui, rivestimenti, temperature, giochi, integrità strutturale — fino allo storico su punti marcati e alla proiezione della vita residua dei componenti.
-

Se cede la colla la prova non è fallita: è da rifare
Quando cede la colla del dolly, la prova pull-off restituisce un valore plausibile ma non misura il rivestimento. Come si vede l’errore, perché la colla cede, come si riconosce sulla superficie del tassello, come si evita e cosa si scrive nel rapporto quando la misura va ripetuta.
-

Monitoraggio in cloud e accesso remoto: confronto con i sistemi locali
Sistema locale, cloud con accesso remoto o architettura ibrida: un confronto sull’architettura del servizio di monitoraggio, non sullo strumento. Continuità in assenza di connettività, tempo fra evento e lettura del dato, dipendenza dal fornitore ed esportabilità dello storico del dato di processo.
-

Come scegliere taglierine e preparatori di campioni: criteri e casi d’uso
La preparazione del provino è la fase silenziosa da cui dipende la validità di quasi tutte le prove sui materiali: geometria prescritta dalla norma, area di taglio calibrata, stato del filo della lama, bordi netti. Criteri di scelta fra fustelle, taglierine rotative e troncatrici a umido, con i riferimenti ISO 23529 e ISO 186.
-

Banchi prova manuali e motorizzati: cinque errori di impostazione
Cinque errori di impostazione che falsano i risultati sui banchi prova manuali e motorizzati: struttura poco rigida, velocita non costante, corsa e fine corsa mal definiti, frequenza di campionamento insufficiente e verifica limitata al solo sensore. Cause, effetti sulla misura e rimedi pratici.
-

Servizi di taratura e gestione degli strumenti: cinque errori da evitare
Taratura e regolazione confuse, certificati non riferibili, intervalli fissati per abitudine, punti di taratura fuori dal campo d’uso e nessuna procedura per lo strumento fuori tolleranza: cinque errori ricorrenti nella gestione metrologica del parco strumenti e come evitarli, con i riferimenti normativi utili.
-

Software di analisi e generazione report: confronto fra i modi di produrre un documento
Confronto fra i modi di produrre il rapporto di prova: trascrizione manuale, esportazione ed elaborazione, software dedicato collegato allo strumento e sistema di gestione centralizzato, valutati su errore, tracciabilità delle modifiche e riproducibilità del rapporto nel tempo.
-

Pressione assoluta e relativa: la procedura di misura e di verifica
Assoluta o relativa? Il riferimento va deciso prima di collegare lo strumento. La procedura completa: scelta del punto di presa, sfiato delle linee, azzeramento, effetto della colonna di fluido e della temperatura, verifica periodica con calibratore secondo EN 837, ISO 3529 e criteri GUM.
-
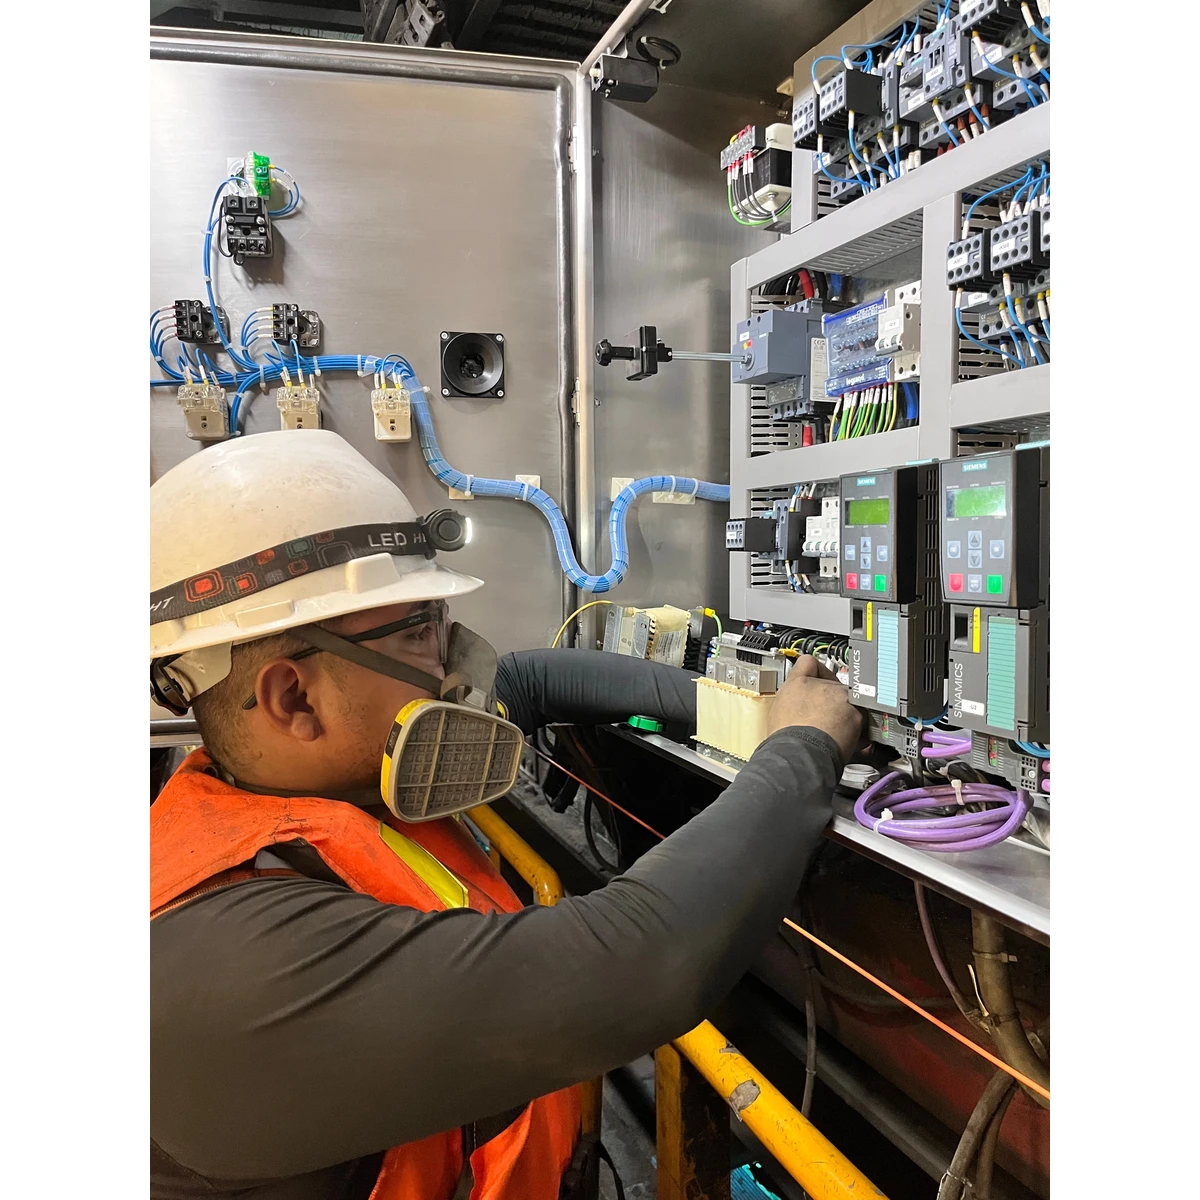
Bus di campo e integrazione con PLC: confronto fra le architetture di comunicazione
Cablaggio tradizionale, bus di campo seriale, Ethernet industriale e interfaccia digitale di sensore a confronto per l’integrazione del dato di misura nel sistema di controllo di macchina o impianto: determinismo, diagnostica e costi.
Cerca un articolo
Devi effettuare l'accesso per postare un commento.