
Applicazioni settore automotive
Il controllo qualità nell’industria dei trasporti esige standard rigorosi per arantire sicurezza, estetica e durabilità. Le applicazioni settore automotive richiedono strumentazione di misura all’avanguardia per la verifica di spessori, l’analisi delle superfici e il testing dei materiali. Dalla misurazione dei rivestimenti su carrozzeria al controllo delle tolleranze meccaniche, l’utilizzo di dispositivi ad alta precisione è fondamentale per ottimizzare i processi produttivi e rispettare le normative internazionali. Tecnologie affidabili supportano ingegneri e professionisti nel monitoraggio costante delle performance di componenti e veicoli finiti.
-

Ultrasuoni o metodi magnetici: quale metodo per quale substrato
Induzione magnetica, correnti parassite e ultrasuoni non sono intercambiabili: ciascuno funziona solo su una famiglia di substrati. Guida alla decisione che parte dal materiale del pezzo, con i limiti di ogni principio fisico, il ruolo dei metodi distruttivi di riferimento e i richiami a ISO 2808 e ASTM D6132.
-
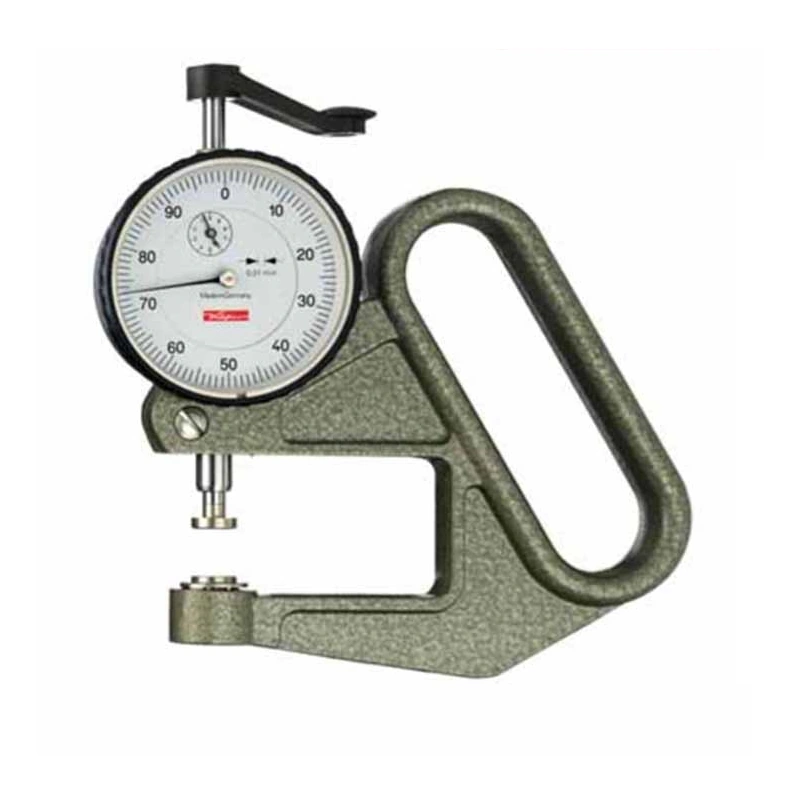
Spessore di gomma, pelle e non tessuti: come si esegue la misura
Su gomma, cuoio e non tessuti lo spessore dipende dal carico applicato. La procedura corretta fissa pressione di contatto, area del piattello, tempo di stabilizzazione della lettura, condizionamento del campione e numero di punti, secondo ISO 2286-3, ISO 5084, ISO 9863-1 e ISO 2589.
-

Coppia di serraggio in assemblaggio: i controlli che fanno la differenza
Il serraggio non si controlla leggendo il valore impostato sull’avvitatore: si controlla classificando i giunti per criticità, verificando periodicamente gli utensili con un trasduttore di coppia e misurando la coppia residua sul pezzo. Piano di controllo, capability della stazione e tracciabilità dei giunti critici.
-

Ultrasuoni o comparatore meccanico per il controllo dimensionale: confronto
Confronto neutro fra spessimetri a ultrasuoni e comparatori meccanici a forcella nel controllo dimensionale di spessore: accessibilità al punto di misura, incertezza tipica, dipendenza dal materiale, rivestimenti e geometrie chiuse, taratura tracciabile e criteri per scegliere il metodo corretto.
-

Coppia di serraggio: come si esegue la misura in campo su giunti filettati
Istruzione di lavoro per la misura della coppia di serraggio sui giunti filettati: distinzione fra coppia dinamica, coppia residua di primo movimento e coppia di riserraggio, preparazione dello strumento, tecnica di lettura, errori tipici, numero di prove e trattamento statistico, taratura secondo ISO 6789.
-
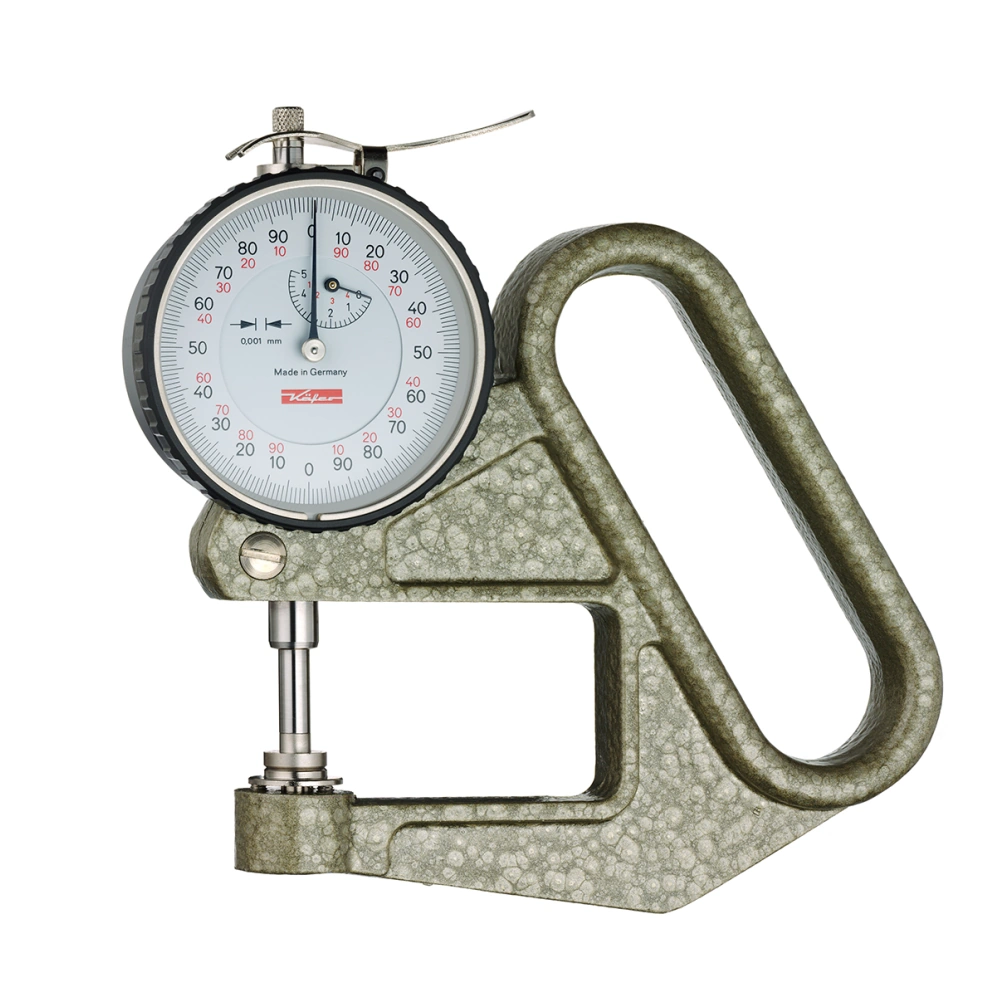
Spessimetri meccanici a comparatore: cinque errori che falsano la misura
Cinque errori ricorrenti falsano la misura con gli spessimetri meccanici a comparatore: zero non riverificato, tastatore accompagnato a mano, contatto inadatto alla geometria, punto oltre la profondita di gola e pezzo non condizionato. Cause, effetti sulla lettura e contromisure operative.
-

Prove su guarnizioni e o-ring: cosa controllare e con quali strumenti
Corda, diametro interno, durezza Shore A, compression set e rigonfiamento: le grandezze che definiscono un o-ring e come si verificano in accettazione. Difetti di stampaggio da riconoscere, tolleranze delle classi dimensionali e riferimenti ISO 3601, ISO 48 e ISO 815, con gli spessimetri tascabili Kaefer J 12 e J 15.
-

Come scegliere un rugosimetro o un profilometro da laboratorio: criteri e casi d’uso
Contatto o ottica, con pattino o su guida rettilinea, cut-off e lunghezza di valutazione, parametri Ra, Rz, Rmax, Rt e curva portante, taratura su campione certificato e riferimenti ISO 21920 e ISO 25178: i criteri tecnici per scegliere un rugosimetro o un profilometro da laboratorio.
-

Misura della rugosità: cinque errori che falsano il valore letto
Cut-off lasciato al default, direzione di misura parallela alle tracce di lavorazione, superfici sporche o pezzi che flettono, campionamento insufficiente e lettura del solo Ra: cinque errori ricorrenti che falsano la misura di rugosità e come accorgersene prima di dichiarare un pezzo conforme.
-

Misurare i singoli strati di un ciclo: quando serve uno strumento multistrato
Uno spessimetro multistrato ha senso solo quando ogni mano del ciclo di verniciatura ha una funzione propria e uno spessore minimo prescritto. Scopri i criteri di scelta: numero di strati risolvibili, impedenza acustica fra strati contigui, taratura dedicata e la domanda che decide se serve davvero.
Devi effettuare l'accesso per postare un commento.