
Applicazioni settore automotive
Il controllo qualità nell’industria dei trasporti esige standard rigorosi per arantire sicurezza, estetica e durabilità. Le applicazioni settore automotive richiedono strumentazione di misura all’avanguardia per la verifica di spessori, l’analisi delle superfici e il testing dei materiali. Dalla misurazione dei rivestimenti su carrozzeria al controllo delle tolleranze meccaniche, l’utilizzo di dispositivi ad alta precisione è fondamentale per ottimizzare i processi produttivi e rispettare le normative internazionali. Tecnologie affidabili supportano ingegneri e professionisti nel monitoraggio costante delle performance di componenti e veicoli finiti.
-

Tecnologie meccaniche e di contatto: quando toccare cambia il risultato
Le tecnologie meccaniche e di contatto sono le uniche che per misurare devono premere sul pezzo. Dove finisce il loro dominio, che cosa le degrada senza dare segnali e perché una serie di letture perfettamente ripetibile può essere interamente falsa: i limiti del contatto.
-

Come scegliere il metodo di misura di dimensioni e geometria: tolleranza e riferimenti
Un diametro in tolleranza al micrometro e fuori sulla macchina a coordinate: la scelta del metodo comincia dal disegno. Le domande in ordine, il rapporto 4:1 fra tolleranza e incertezza, i compromessi fra sala metrologica e officina e come si dirime un disaccordo fra due misure.
-

Macchine di misura a coordinate e sistemi di visione: cinque errori che falsano la misura
Un rapporto di misura può essere ordinato, ripetibile e completamente falso. Cinque errori ricorrenti sulle macchine di misura a coordinate e sui sistemi di visione: allineamento non conforme al disegno, stilo non riqualificato, punti insufficienti, filtri predefiniti e illuminazione variabile.
-

Sensori laser di distanza e posizione: cinque errori che falsano la misura
Un sensore laser guasto smette di rispondere; uno installato male continua a dare un numero plausibile. Cinque errori di installazione e di esercizio che falsano la misura di distanza e posizione: inclinazione del fascio, riflettività del bersaglio, movimento laterale, luce ambiente e ottica velata.
-

Adesione bassa al substrato: risalire alla causa in fase di preparazione
Un ciclo che non passa la prova di aderenza lascia un numero e nessuna diagnosi. Qui la catena viene ricostruita a ritroso: profilo di ancoraggio, sali solubili residui, punto di rugiada, contaminanti oleosi, tempi fra le mani e spessore, con lo strumento di verifica per ciascuna causa.
-

Automotive e componentistica: che cosa chiede la specifica del cliente
Nell’automotive il cliente non chiede un controllo, chiede una capacità dimostrata. Piano di controllo contrattuale, caratteristiche speciali, capacità del sistema di misura, gestione del non conforme e delle contestazioni: che cosa il committente pretende di poter vedere in fornitura.
-

Sensori di colore e sistemi cromatici: cinque errori che falsano la misura
Un lotto scartato di pomeriggio e accettato di mattina non ha cambiato tinta: è cambiato tutto il resto. Distanza di lavoro, luce ambientale, brillantezza, riferimento bianco e tolleranza mal formulata sono i cinque errori che rendono stabile e falsa una misura di colore in linea.
-
Come scegliere celle di carico e amplificatori di misura: criteri e casi d’uso
La cella di carico è un componente, non uno strumento autonomo: le sue prestazioni dipendono da amplificatore, cavo e montaggio quanto dal sensore. Ecco i criteri per progettare la catena di misura, dal vincolo meccanico alla taratura sull’impianto montato.
-
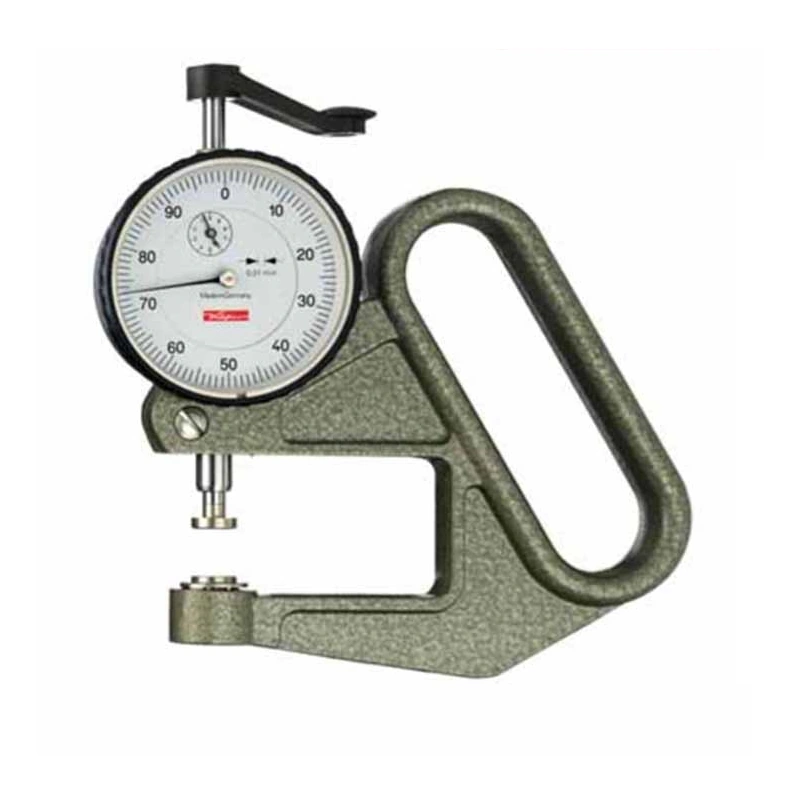
Spessore di gomma, pelle e non tessuti: come si esegue la misura
Su gomma, cuoio e non tessuti lo spessore dipende dal carico applicato. La procedura corretta fissa pressione di contatto, area del piattello, tempo di stabilizzazione della lettura, condizionamento del campione e numero di punti, secondo ISO 2286-3, ISO 5084, ISO 9863-1 e ISO 2589.
-

Coppia di serraggio in assemblaggio: i controlli che fanno la differenza
Il serraggio non si controlla leggendo il valore impostato sull’avvitatore: si controlla classificando i giunti per criticità, verificando periodicamente gli utensili con un trasduttore di coppia e misurando la coppia residua sul pezzo. Piano di controllo, capability della stazione e tracciabilità dei giunti critici.
Devi effettuare l'accesso per postare un commento.