
Applicazioni
-

Saldature e giunzioni su film: la sigillatura che regge o cede
Nel converting dell’imballaggio flessibile la sigillatura decide se la confezione arriva integra. Come si valida la finestra di processo della saldatura: curva temperatura-resistenza, resistenza a caldo e modo di rottura come criterio di accettazione dichiarato.
-

Velocità di linea in trafilatura: il controllo qualità sul dato di lunghezza
In trafilatura la velocità di linea integrata nel tempo diventa la lunghezza dichiarata sulla bobina: quella che il cliente paga. Come si confrontano ruota di misura e metodo ottico, quali criteri di accettazione si applicano e come si documenta il dato ai fini metrologici e commerciali.
-

Umidità dei granuli prima dello stampaggio: il difetto che nasce in tramoggia
Nello stampaggio a iniezione dei tecnopolimeri molti difetti nascono in tramoggia. Perché poliammidi, PET e policarbonato sono critici, dove prelevare il granulo essiccato, quali criteri di accettazione hanno senso e come documentare il controllo lungo la filiera.
-
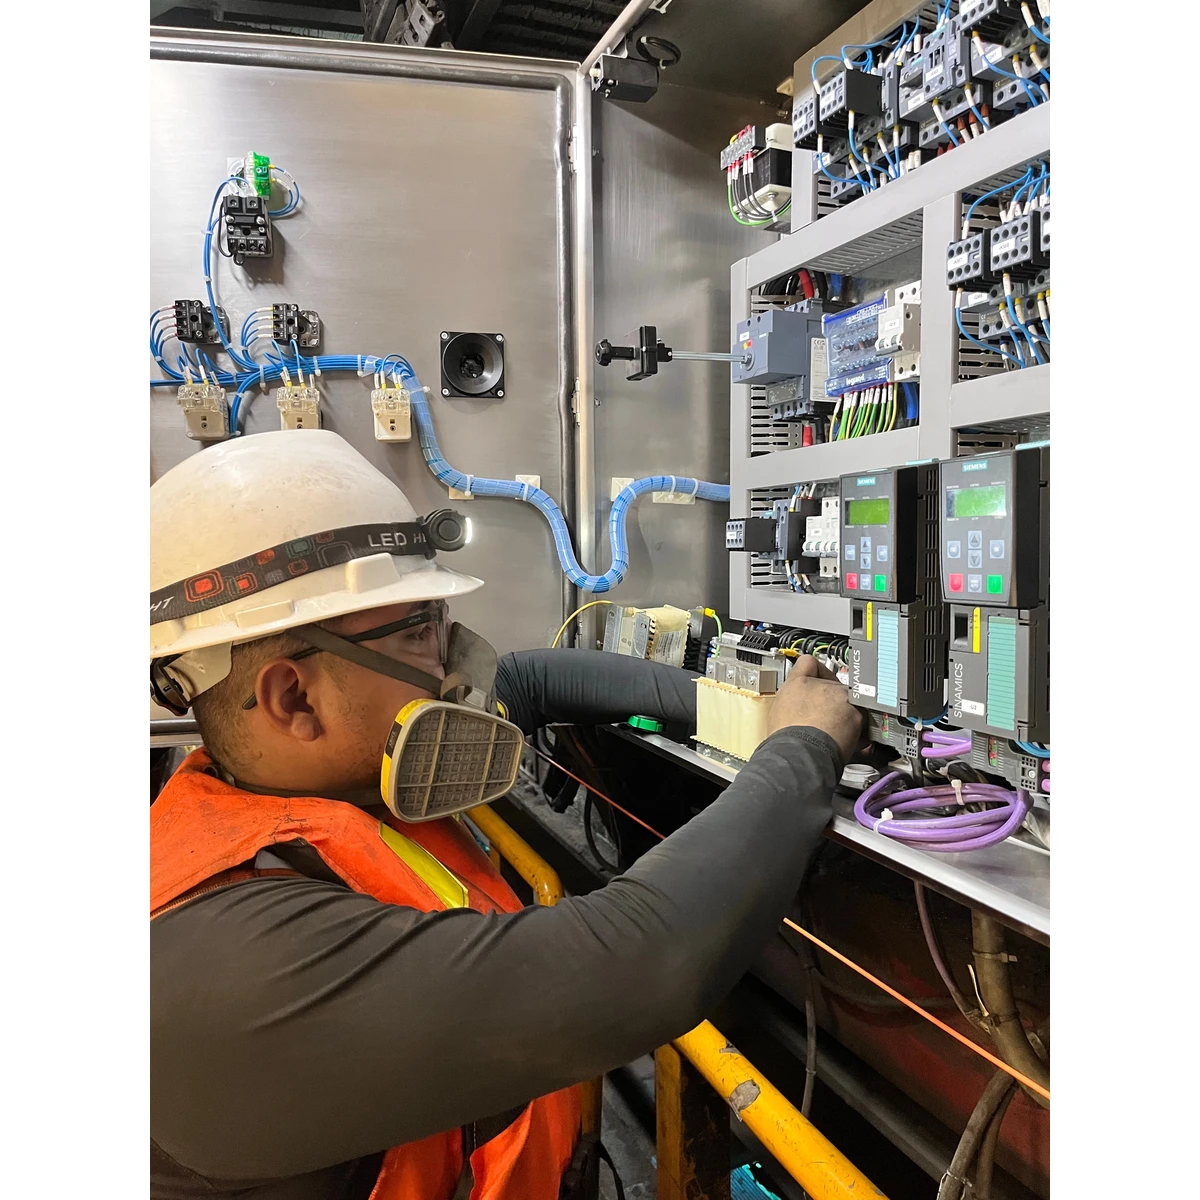
Collaudo elettrico finale: il controllo qualità sulla sequenza di prove
Il collaudo elettrico finale sui cavi segue una sequenza precisa: continuità, rigidità dielettrica, resistenza di isolamento e prova a scintilla. Perché l’ordine conta e cosa registrare nel certificato di collaudo per garantire tracciabilità e conformità.
-

Velocità delle macchine da stampa: quando il ritmo entra nella qualità
La velocità di una macchina da stampa è una variabile di processo, non solo di produttività: sposta il registro fra i gruppi colore e i tempi di asciugatura. Il post spiega come rilevarla a macchina in moto, quali criteri di accettazione adottare e come documentare il compromesso fra resa e qualità.
-

Prove di trazione sui terminali: il controllo qualità sulla giunzione crimpata
La forza di estrazione dei terminali crimpati va misurata a campione, con criteri di accettazione definiti su sezione del conduttore, altezza di crimpatura e modo di rottura ammesso, per validare il processo di crimpatura in produzione, non un materiale.
-

Controllo del colore in stampa: tenere la tinta lungo tutta la tiratura
Nella stampa grafica la tinta approvata sulla prova non resta identica per tutta la tiratura. Questo articolo spiega come si imposta il controllo del colore in stampa: differenza fra densità e colorimetria, condizioni di misura M0, M1 e M2, sbiancanti ottici del supporto e barra di controllo a bordo foglio.
-

Durezza degli elastomeri: il controllo qualità su un valore che dipende dal tempo
La durezza degli elastomeri non è una proprietà assoluta ma una misura convenzionale che dipende dall’istante di lettura, dallo spessore del pezzo, dalla planarità dell’appoggio e dalla temperatura: i criteri per un controllo qualità coerente su guarnizioni e componenti in gomma per il settore automotive e meccanico.
-

Prove su imballaggi e sigillature: la confezione che deve arrivare integra
Chi produce imballaggio flessibile deve dimostrare che il proprio materiale ha una finestra di saldatura ampia e stabile. Metodi di prova, criteri di accettazione dichiarati con le loro condizioni, campionamento lungo la bobina e documentazione da consegnare al cliente riempitore.
-

Spessore di rivestimenti su plastica: il controllo qualità senza riferimento magnetico
Sui componenti verniciati in plastica gli spessimetri magnetici e a correnti indotte non funzionano: il substrato non conduttivo richiede metodi alternativi. Questo articolo confronta ultrasuoni multi-strato, metodi ottici su sezione e gravimetrico, con criteri di accettazione e organizzazione del controllo in reparto.
Cerca un articolo
Devi effettuare l'accesso per postare un commento.