
controllo qualità
Il controllo qualità rappresenta l’insieme dei processi tecnici volti a verificare che un prodotto o un materiale rispetti i requisiti tecnici prestabiliti. Infatti, in un mercato globale estremamente competitivo, la capacità di garantire standard elevati è fondamentale per ogni realtà manifatturiera e tecnica. In primo luogo, l’implementazione di un sistema di controllo qualità efficace permette di identificare precocemente le non conformità lungo tutta la filiera produttiva. Inoltre, l’adozione di protocolli rigorosi assicura che ogni componente meccanico, chimico o strutturale sia sicuro e funzionale per l’utilizzatore finale. Di conseguenza, la metrologia moderna diventa lo strumento principale per trasformare i parametri qualitativi in dati oggettivi e tracciabili.
Strumenti digitali e misurazioni non distruttive
Attualmente, il controllo qualità si avvale di una vasta gamma di tecnologie elettroniche per eseguire rilievi precisi senza alterare i campioni analizzati. Per esempio, l’uso di sensori laser per la verifica dimensionale e di spessimetri a ultrasuoni consente di monitorare l’integrità dei materiali in tempo reale. Allo stesso modo, le analisi termo-igrometriche risultano essenziali per il controllo qualità nel settore dell’edilizia e del restauro architettonico. Attraverso l’uso di questi strumenti, i tecnici possono mappare le anomalie strutturali con una risoluzione millimetrica. Pertanto, la diagnostica strumentale riduce sensibilmente i tempi di ispezione e aumenta l’affidabilità delle perizie tecniche finali.
Integrazione nei processi di Industria 4.0
Tuttavia, il controllo qualità moderno non si limita alla semplice rilevazione del difetto superficiale o strutturale. Per questo motivo, i sistemi di misura vengono oggi integrati direttamente nelle reti digitali per una gestione automatizzata dei dati produttivi. In aggiunta, la tracciabilità costante garantita dal controllo qualità facilita la redazione di certificati di conformità e report statistici dettagliati per la committenza. In questo modo, ogni deriva dei parametri operativi viene corretta istantaneamente, ottimizzando i costi e minimizzando gli scarti di lavorazione. In sintesi, la gestione professionale della qualità trasforma il monitoraggio tecnico in un vantaggio strategico per la crescita aziendale e la sicurezza operativa.
In conclusione, investire in tecnologie avanzate per il controllo qualità assicura il mantenimento di elevati standard di competitività in ogni settore tecnologico. Ogni rilievo eseguito protegge infatti il valore degli investimenti e garantisce l’eccellenza operativa richiesta dalle normative internazionali. Scegliere soluzioni di misura certificate permette di operare con la massima precisione metrologica e di documentare ogni fase della produzione. Grazie a questi protocolli, il controllo qualità si conferma come il pilastro fondamentale per il successo e la sostenibilità di ogni impresa moderna.
Maggiori approfondimenti
-
Spessore di gomma, pelle e non tessuti: come si esegue la misura
Su gomma, cuoio e non tessuti lo spessore dipende dal carico applicato. La procedura corretta fissa pressione di contatto, area del piattello, tempo di stabilizzazione della lettura, condizionamento del campione e numero di punti, secondo ISO 2286-3, ISO 5084, ISO 9863-1 e ISO 2589.
-

Diametro e spessore dell’isolante: i controlli che fanno la differenza
Il diametro esterno è il primo parametro di collaudo di un cavo isolato: da esso si ricava lo spessore radiale dell’isolante. Come si misura con l’archimetro digitale, come si leggono eccentricità e ovalizzazione e cosa chiede la IEC 60811 sullo spessore minimo in un punto.
-
Spessimetri meccanici a comparatore: cinque errori che falsano la misura
Cinque errori ricorrenti falsano la misura con gli spessimetri meccanici a comparatore: zero non riverificato, tastatore accompagnato a mano, contatto inadatto alla geometria, punto oltre la profondita di gola e pezzo non condizionato. Cause, effetti sulla lettura e contromisure operative.
-

Durezza dei semilavorati: i controlli che fanno la differenza
La durezza è l’indicatore più rapido dello stato metallurgico di barre, getti e fucinati. Scale Rockwell, Brinell e Vickers e loro campo di impiego, vincoli reali dei metodi portatili Leeb e UCI, preparazione della superficie, conversione fra scale, profili in sezione e taratura con blocchi campione.
-
Come scegliere un misuratore di umidità per edilizia e murature
Metodo non invasivo a impedenza elettrica o misura a resistenza con elettrodi a puntale: come si scelgono i misuratori di umidità per edilizia e murature, come si distinguono risalita, infiltrazione e condensa e cosa richiedono le norme di posa ASTM F2170, ASTM F2659 e BS 8203.
-

Spessore di parete su tubi estrusi: cosa controllare e con quali strumenti
Sul tubo estruso in polietilene o PVC la parete decide la pressione nominale. Dove misurare, come tarare lo spessimetro a ultrasuoni sul polimero, come leggere l’eccentricità del profilo e quali riferimenti normativi usare: guida pratica alla misura di parete da un solo lato con spessimetri a monocristallo Dakota NDT.
-
Spessore di film e lastre: i controlli che fanno la differenza
Nel settore plastica lo spessore di film e lastre è la prima leva di costo e di conformità: tolleranze simmetriche o asimmetriche, profilo trasversale, piano di campionamento, carte di controllo e riferimenti ISO 4593 per gestire accettazione e contestazioni con dati tracciabili.
-

Controllo dell’adesione e collaudo finale: cosa controllare e con quali strumenti
L’adesione e’ l’unica prova distruttiva del collaudo di un ciclo di verniciatura industriale: va programmata su aree di sacrificio o su provini testimone. Pull-off ISO 4624, quadretti ISO 2409, taglio a X ASTM D3359, classificazione della rottura, ripristino delle aree provate e verbale di collaudo.
-

Umidità di murature e intonaci: i controlli che fanno la differenza
Come si imposta il controllo dell’umidità su murature e intonaci: mappatura di parete per griglie, distinzione fra risalita capillare, infiltrazioni e condensa da ponte termico, verifica di barriere chimiche e intonaci deumidificanti, collaudo prima della finitura e riferimenti UNI 11085 e UNI 10829.
-
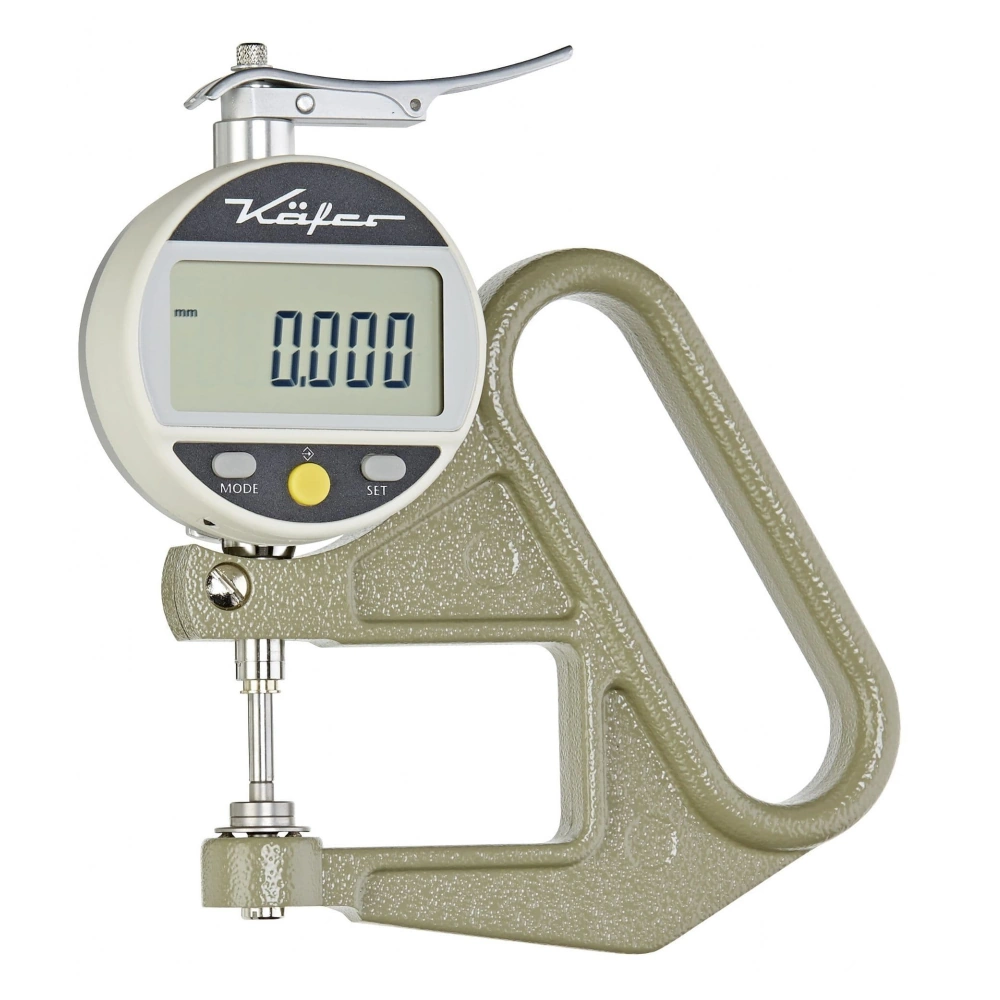
Prove su nastri adesivi ed etichette: cosa controllare e con quali strumenti
Spessore totale, spessore del supporto, grammatura dell’adesivo, tack e forza di svolgimento: quali grandezze definiscono un nastro adesivo e un’etichetta autoadesiva, come si misurano su materiale comprimibile con piattello di area definita, quali difetti di spalmatura e bobinatura emergono e cosa prevedono i metodi FINAT, AFERA e ASTM D3652.
Devi effettuare l'accesso per postare un commento.