
misura senza contatto
La misura senza contatto rappresenta oggi lo standard avanzato per il controllo dimensionale e il monitoraggio industriale. Infatti, questa tecnologia permette di acquisire dati precisi senza interferire fisicamente con l’oggetto misurato. In primo luogo, l’impiego di sensori e distanziometri laser elimina l’usura meccanica degli strumenti. Inoltre, garantisce la massima affidabilità su componenti in movimento o ad alte temperature.
Applicazioni industriali della misura senza contatto
Nelle linee di produzione moderne, la misura senza contatto trova applicazioni estremamente diversificate. Ad esempio, i distanziometri laser vengono utilizzati per il monitoraggio del livello in serbatoi di grandi dimensioni. Questa soluzione è ideale per i settori chimico e agricolo. Allo stesso modo, la tecnologia laser permette la regolazione automatica della distanza tra i rulli. In questo modo, si ottimizza il controllo sui materiali critici e si riducono gli scarti.
Nel settore della logistica e dei trasporti, la misura senza contatto garantisce elevati standard di sicurezza. In particolare, essa viene impiegata per il controllo della distanza nei sistemi su rotaia. Inoltre, i sensori laser sono fondamentali per la verifica della posizione di carrelli automatici AGV e AMR. Di conseguenza, la navigazione negli ambienti industriali diventa più fluida e sicura.
Monitoraggio strutturale e sicurezza operativa
La misura senza contatto è indispensabile per la stabilità delle infrastrutture critiche. Per questo motivo, vengono implementati sistemi per il rilievo continuo delle deformazioni strutturali. Tuttavia, non ci si limita solo agli spostamenti meccanici. Infatti, è possibile misurare con precisione micrometrica anche la dilatazione termica dei componenti. Queste analisi sono essenziali per garantire la sicurezza a lungo termine.
Anche nelle fonderie, la misura senza contatto offre vantaggi competitivi unici. I sensori laser rilevano la distanza della superficie del metallo fuso nel crogiolo. In aggiunta, la posizione dei pistoni nei cilindri idraulici viene monitorata con estrema accuratezza. In conclusione, l’integrazione di queste tecnologie trasforma i processi produttivi in sistemi intelligenti e sicuri.
Maggiori approfondimenti
-

Come scegliere uno stroboscopio industriale: criteri e casi d’uso
Guida alla scelta di uno stroboscopio industriale: principio dell’effetto stroboscopico, campo di frequenza in lampi al minuto, sorgente a LED o lampada allo xeno, durata dell’impulso, sincronizzazione esterna da encoder, errori di armonica, formato portatile o da pannello e sicurezza dell’operatore.
-

Controllo della velocità di rotazione: cosa verificare e con quali strumenti
Lo scostamento fra giri nominali e giri reali è uno degli indicatori più economici dello stato di una macchina: rivela slittamento di cinghie e frizioni, scorrimento dei motori asincroni sotto carico e deriva degli azionamenti. Punti di misura fissi, periodicità legata alla criticità e registro delle letture.
-

Triangolazione laser: confronto fra i metodi di misura disponibili
Punto singolo, linea laser e pattern strutturato a confronto: geometria del triangolo, campo di misura, risoluzione, rivelatori CCD e CMOS e superfici critiche, con ASTECH LDS70A.
-

Velocità e lunghezza in laminazione: i controlli che fanno la differenza
Nelle linee di laminazione la velocità del rullo non coincide con quella del materiale: come misurare senza contatto con i sensori ASTECH e verificare in campo.
-
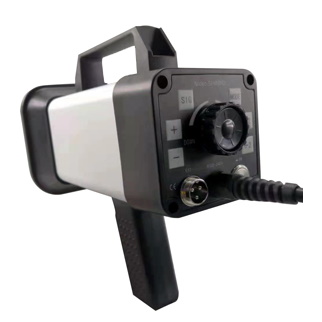
Analisi del moto con lo stroboscopio: come si esegue la misura in campo
Procedura passo per passo per l’analisi del moto con lo stroboscopio: preparazione e sicurezza vicino agli organi in moto, illuminazione radente, riferimento singolo, ricerca della frequenza di fermo apparente, sfasamento controllato per osservare il ciclo al rallentatore e verifica incrociata dei giri.
-

Rulli e ruote di misura a contatto: confronto fra i metodi disponibili
Confronto fra i metodi di misura a contatto di velocità e lunghezza: ruota singola, rulli contrapposti, rullo folle, encoder sul motore, e le alternative senza contatto ASTECH.
-
Tachimetri portatili: cinque errori che falsano la misura dei giri
La misura dei giri con tachimetro portatile sbaglia sempre negli stessi cinque modi: riflessi multipli sull’albero, angolo e distanza di lettura fuori specifica, scorrimento del puntale a contatto, punto di misura sbagliato a valle del riduttore e letture in transitorio. Per ognuno, il controllo che lo smaschera.
-

Controllo del colore dei materiali: i controlli che fanno la differenza
Il colore si valuta con numeri, non a occhio: metamerismo, spazio CIELAB con le coordinate L*, a*, b*, delta E nelle formule dE76, dE94 e dE2000, illuminante e osservatore standard, geometria 45/0 o sfera integratrice, brillantezza secondo ISO 2813 e controllo in linea con sensori cromatici.
-
Velocità superficiale e lineare: la procedura di misura e di verifica
La velocità impostata sulla macchina e quella reale del materiale non coincidono quasi mai: come preparare il rilievo, scegliere fra ruota e misura ottica ASTECH e leggere il dato.
-
Come scegliere una termocamera: criteri e casi d’uso
Guida pratica alla scelta di una termocamera: differenza rispetto al termometro a infrarossi, risoluzione del detector e IFOV, sensibilità termica NETD, campo di misura, ottiche intercambiabili, messa a fuoco, funzioni di analisi, emissività e refertazione secondo ISO 18436-7.
Devi effettuare l'accesso per postare un commento.