
Settore: Plastica
-

Plastica, gomma e compositi: che cosa chiede la scheda tecnica del cliente
Nei polimeri lo stesso provino, misurato correttamente, dà numeri diversi secondo temperatura, tempo di lettura, condizionamento e velocità di prova. Ecco che cosa deve dire la specifica concordata con il cliente perché il valore regga, e come si dirime una contestazione prima che diventi un reso.
-

Piano di controllo su estrusione, trafilatura e linee continue
Su una linea continua la fermata costa: il piano di controllo si costruisce attorno ai metri esposti quando si scopre una deriva. Avviamento, marcia, cambio bobina, firme e strumenti ASTECH.
-
Misure in estrusione di materie plastiche: cosa controllare e con quali strumenti
Misure in estrusione di materie plastiche: spessore di parete, diametro, velocità di linea, temperatura del fuso e umidità dei granuli. Che cosa controllare, in quale punto della linea e con quali strumenti.
-
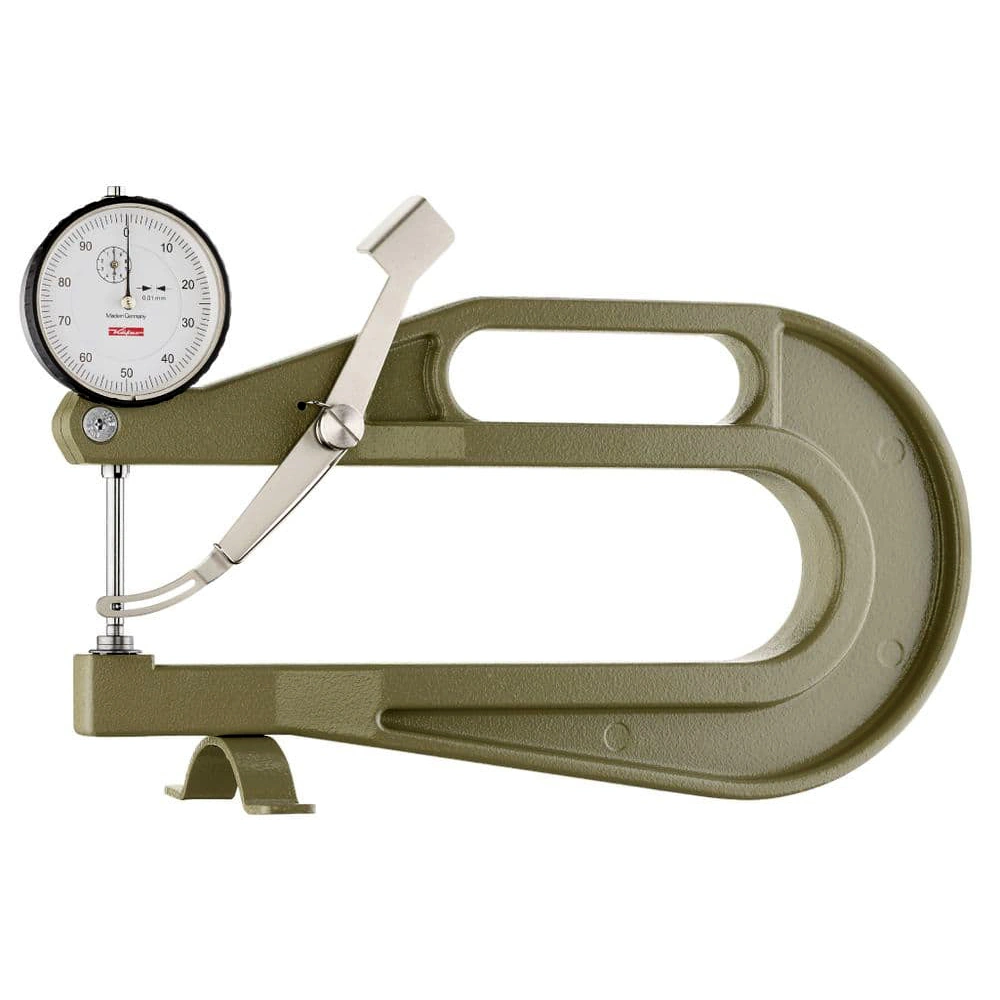
Spessore di film e lastre: i controlli che fanno la differenza
Nel settore plastica lo spessore di film e lastre è la prima leva di costo e di conformità: tolleranze simmetriche o asimmetriche, profilo trasversale, piano di campionamento, carte di controllo e riferimenti ISO 4593 per gestire accettazione e contestazioni con dati tracciabili.
-
Temperature di stampaggio: il profilo termico che governa il pezzo
Nello stampaggio dei polimeri il set point del regolatore non coincide con la temperatura reale del fuso. Come si verifica il profilo termico della ricetta di processo, come si misura l’uniformità dello stampo e quali limiti ha la lettura a infrarossi sul pezzo appena estratto.
-

Umidità dei granuli prima dello stampaggio: il difetto che nasce in tramoggia
Nello stampaggio a iniezione dei tecnopolimeri molti difetti nascono in tramoggia. Perché poliammidi, PET e policarbonato sono critici, dove prelevare il granulo essiccato, quali criteri di accettazione hanno senso e come documentare il controllo lungo la filiera.
Devi effettuare l'accesso per postare un commento.